Artykuł sponsorowany
Jak stal, chłodzenie i geometria narzędzia wtryskowego decydują o trwałości oraz stabilności wymiarów w serii
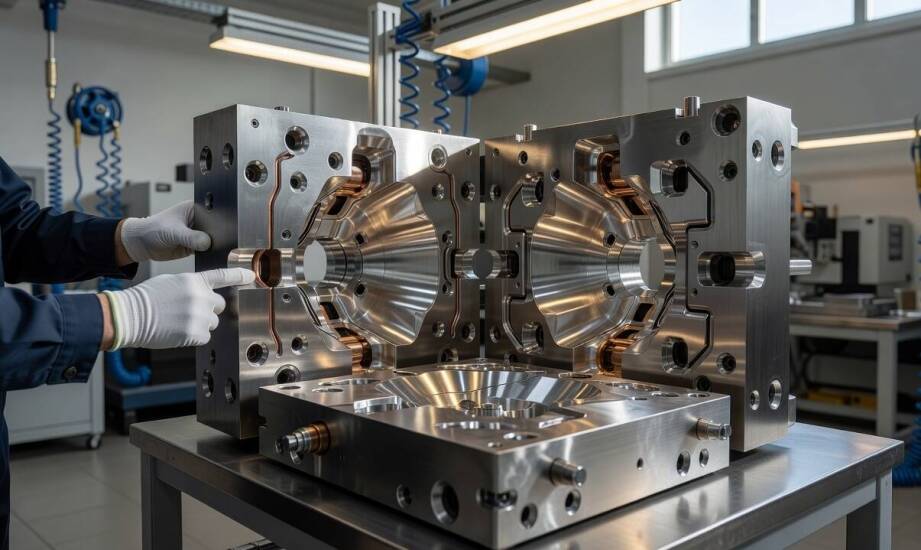
Forma wtryskowa, która przez tysiące cykli utrzymuje wymiary detalu w bardzo wąskiej tolerancji wymiarowej, różni się zasadniczo od narzędzia generującego odpady tuż po uruchomieniu produkcji. Wynika to z decyzji podejmowanych już na etapie doboru odpowiedniego gatunku stali, precyzyjnego projektowania geometrii gniazd i wdrożenia niezawodnych układów chłodzących. Właściwe zbalansowanie tych elementów technicznych pozwala uniknąć przedwczesnego zużycia powierzchni i zapewnia stabilność procesu nawet przy skomplikowanych detalach technicznych.
Właściwości stali a stabilność geometrii formy
Odporność na ścieranie, udarność oraz stabilność cieplna w największym stopniu wpływają na fizyczną żywotność narzędzia produkcyjnego. Wstępnie utwardzana stal P20 dobrze sprawdza się przy krótszych i średnich seriach z tworzywami niewypełnionymi, gdzie naprężenia ścierne są stosunkowo niskie. Z kolei stal H13 po odpowiedniej obróbce cieplnej zapewnia znacznie wyższą odporność na zużycie przy przetwarzaniu żywic z włóknem szklanym, co pozwala na bezpieczną realizację projektów wielkoseryjnych. Wariant S136 oferuje natomiast podwyższoną odporność na korozję, co ma znaczenie, gdy konieczne jest uzyskanie powierzchni gniazd polerowanych na lustro. Prawidłowo poprowadzona produkcja form wtryskowych uwzględnia etapy hartowania próżniowego i odpuszczania, które ostatecznie utrwalają docelowe parametry materiału.
Sama geometria gniazd, rdzeni oraz linii podziału odpowiada za właściwy rozkład naprężeń podczas całego cyklu formowania. Linia podziału stanowi punkt największej koncentracji sił zamykania maszyny, dlatego to tam najszybciej dochodzi do lokalnego zmęczenia materiału i powstawania mikroszczelin prowadzących do wypływek. Cienkie żebra kształtujące detale i głębokie wgłębienia konstrukcyjne odczuwalnie zwiększają ryzyko wykruszania stalowych krawędzi. Przetwórstwo pod wysokim ciśnieniem uwydatnia te słabe punkty, wymuszając na konstruktorach stosowanie łagodnych przejść i zaokrągleń wewnętrznych, które skutecznie redukują naprężenia zmęczeniowe w newralgicznych sekcjach.
Wpływ chłodzenia i wypełniaczy na trwałość
Wydajne chłodzenie oraz skuteczne odpowietrzenie często wpływają na ostateczny kształt detalu mocniej niż sama konstrukcja wypraski. Faza chłodzenia zajmuje zazwyczaj ponad połowę czasu całego cyklu maszynowego i bezpośrednio warunkuje równomierny, wolny od odkształceń skurcz tworzywa. Kanały termiczne rozmieszczone w optymalnej odległości od gniazda zapewniają turbulentny przepływ chłodziwa i minimalną różnicę temperatur na powierzchni. Nierównomierne odprowadzanie ciepła powoduje zauważalny dryft wymiarowy na gotowym elemencie, dyskwalifikując go z montażu. Szczeliny odpowietrzające o mikrometrycznej głębokości zapobiegają zjawisku Diesla, chroniąc materiał przed punktowym spaleniem.
Zastosowanie tworzyw z dodatkiem włókien szklanych oraz technologia obtrysku metalowych wkładek radykalnie podnoszą wymagania wobec powierzchni formującej. Twarde drobiny szkła działają na stal jak materiał ścierny, wielokrotnie przyspieszając degradację przewęzek układu wlewowego. Firma Biplast podczas realizacji procesów integrujących wtrysk z elementami metalowymi dba o zachowanie właściwych warstw izolujących wkładkę, co zapewnia poprawne płynięcie stopu i bezpieczne wyrzucanie detalu bez uszkadzania gniazda. Posiadanie narzędziowni bezpośrednio przy dziale przetwórstwa ułatwia bieżące korygowanie parametrów układu wypychaczy, co zapobiega rysowaniu delikatnych struktur kształtujących.
Ostateczna trwałość narzędzia wtryskowego nie wynika z jednego wybranego parametru, lecz z precyzyjnego dopasowania struktury materiału, konstrukcji inżynieryjnej i warunków termicznych do wymagań danej wypraski. Świadome zarządzanie liniami podziału, twardością stali oraz wydajnością kanałów chłodzących minimalizuje ryzyko awarii i zauważalnie redukuje odsetek braków produkcyjnych. Właściwa integracja tych czynników decyduje o opłacalności każdego długofalowego zlecenia, pozwalając utrzymać reżim technologiczny od pierwszego do ostatniego cyklu w maszynie.
Kategorie artykułów
Polecane artykuły
Piwnica, garaż czy wiata — gdzie trzymać workowany groszek w wilgotnym Szczecinie
Jak skład odpadu po remoncie decyduje o klasyfikacji, transporcie i odzysku

Jakie materiały są najlepsze do produkcji breloków do kluczyków?