Artykuł sponsorowany
Jak z rysunku technicznego i próbki powstaje receptura uszczelnienia do serii
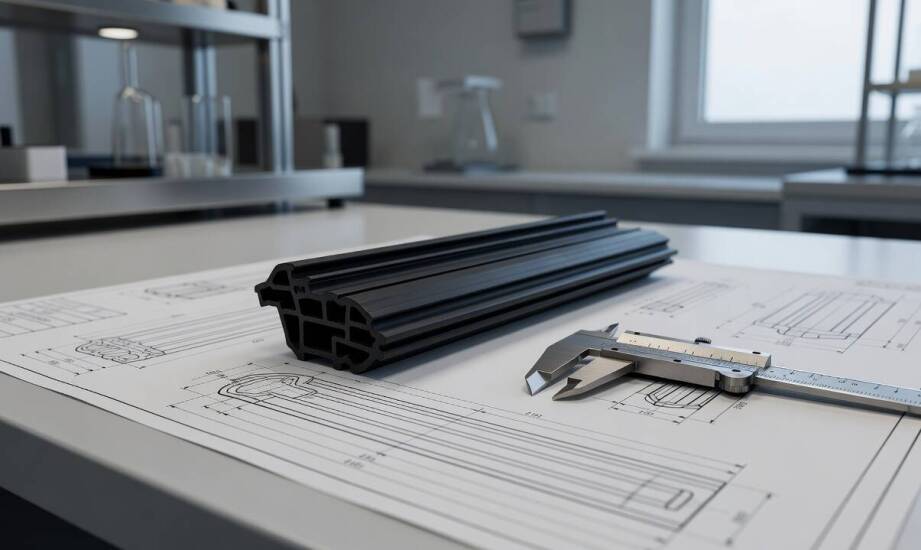
Rysunek techniczny lub zużyta próbka uszczelnienia rzadko w pełni oddaje rzeczywiste warunki pracy w docelowej aplikacji. Suche dane geometryczne nie uwzględniają dynamiki całego układu. Różnice w temperaturze roboczej, agresywność chemiczna przepływającego medium czy cykliczne obciążenia mechaniczne często sprawiają, że nominalne wymiary nie gwarantują długotrwałej szczelności. Fizyczna próbka pozwala na bezpośrednią weryfikację skali zużycia elementu, co ułatwia inżynierom identyfikację słabych punktów. Taka analiza stanowi kluczowy punkt odniesienia przy przekładaniu surowych wymagań konstrukcyjnych na ostateczną recepturę mieszanki elastomerowej.
Jakie informacje z rysunku i próbki określają skład mieszanki?
Z dokumentacji technicznej inżynierowie odczytują podstawowe wymiary geometryczne, wymagane tolerancje wykonania oraz krytyczne parametry użytkowe układu. Zużyta lub uszkodzona próbka dostarcza niezwykle cennych danych o stopniu odkształcenia materiału po określonym czasie eksploatacji. Obraz zniszczeń wyraźnie wskazuje na obszary wymagające wzmocnienia, takie jak zwiększona odporność na starzenie cieplne czy lepsza kompresja. Technologowie na podstawie tych informacji dobierają odpowiedni kauczuk bazowy oraz wyliczają precyzyjne proporcje napełniaczy, plastyfikatorów i systemów sieciujących. Obliczenia wykonuje się najczęściej w standardowym systemie PHR w przeliczeniu na sto części wagowych kauczuku, co zabezpiecza powtarzalność każdej partii.
Sprężystość wyrobu oraz jego zdolność do powrotu do pierwotnego kształtu zależą od kilku parametrów mechanicznych. Twardość Shore'a definiuje ogólną sztywność materiału, natomiast odkształcenie trwałe przy ściskaniu określa, jak zachowa się detal pod ciągłym naciskiem montażowym. Laboratorium badawcze przygotowuje próbne wulkanizaty w celu weryfikacji właściwości materiału. Badania wytrzymałościowe na rozciąganie przeprowadza się ściśle według wytycznych normy ISO 37. Całkowicie osobnym etapem badawczym pozostaje ocena odporności materiału na działanie cieczy roboczych i chemikaliów, którą realizuje się zgodnie z normą ISO 1817. Wykonanie tych testów przed uruchomieniem serii próbnej minimalizuje ryzyko awarii gotowego wyrobu.
Wybór metody produkcji a geometria i tolerancje uszczelnienia
Sama receptura nie kończy etapu projektowania, ponieważ na parametry detalu wpływa bezpośrednio technologia przetwórstwa. Wytłaczanie profiluje głównie wyroby o stałym przekroju poprzecznym. Norma ISO 3302-1 definiuje dla tego procesu dopuszczalne odchyłki wymiarowe, kategoryzując je najczęściej w klasach E2 lub E3 w zależności od gabarytów. Formowanie tłoczne oraz wtryskowe pozwala natomiast produkować złożone kształty trójwymiarowe z rygorystycznymi wytycznymi dotyczącymi rowków i wypustek. Tworzenie takich elementów wymaga uwzględnienia zjawiska skurczu wulkanizacyjnego już na etapie obróbki narzędziowej gniazda formującego. Technologia wtrysku płynnego silikonu sprawdza się z kolei przy produkcji detali o wyjątkowo wąskich tolerancjach.
Dobór materiału ściśle koresponduje z docelową gałęzią przemysłu. Detale z mieszanek EPDM doskonale radzą sobie w wymagającym środowisku instalacji budowlanych oraz motoryzacyjnych. Wynika to z faktu, że materiał ten odznacza się wysoką odpornością na zmienne warunki atmosferyczne, degradację ozonową i gorącą parę wodną. Komponenty z kauczuków silikonowych dominują z kolei w technologiach medycznych, systemach farmaceutycznych oraz maszynach przemysłu spożywczego. Podstawę ich użycia stanowi pełna obojętność fizjologiczna oraz stabilność parametrów w szerokim zakresie temperatur.
Jako producent uszczelnień, firma Larkis łączy w swoim centrum badawczo-rozwojowym analizę dokumentacji konstrukcyjnej z rygorystycznymi testami laboratoryjnymi. Proces ten umożliwia płynne przejście od weryfikacji sprężystości po analizę wpływu mediów roboczych na strukturę wyrobu. Doświadczenie zakładu w produkcji detali formowych oraz wtryskowych daje inżynierom możliwość iteracyjnego dopracowania każdej mieszanki.
Ostateczne powodzenie wdrożenia nowej serii produkcyjnej zależy od wielu współgrających czynników technicznych. Ogromne znaczenie ma zgodność pierwotnych założeń projektowych z wynikami testów fizycznych próbek przedprodukcyjnych. Kolejne etapy procesu muszą opierać się na zweryfikowanych danych pomiarowych i jednoznacznej akceptacji wzoru przez zamawiającego. Tylko ścisłe powiązanie analizy rysunkowej z odpowiednio zaplanowaną technologią produkcji gwarantuje, że gotowy komponent elastomerowy zachowa swoją funkcję izolacyjną przez cały przewidywany okres eksploatacji.
Kategorie artykułów
Polecane artykuły
Wynajem limuzyn: Jakie są najczęściej popełniane błędy i jak ich unikać?
Wsparcie prawnej kancelarii w sporządzaniu prawnych opinii dla firm
Zalety Doppler USG w monitorowaniu stanu zdrowia pacjentów z chorobami serca