Artykuł sponsorowany
Stal, aluminium i szpachla — dlaczego wcześniejsza historia elementu zmienia efekt wyciągania wgnieceń
Dwa identycznie wyglądające odkształcenia na masce samochodu wymagają zazwyczaj zupełnie innego podejścia podczas wizyty w warsztacie. Pierwsze z nich dotyczy oryginalnej, fabrycznej powłoki stalowej, drugie pojawia się na komponencie aluminiowym lub na fragmencie wcześniej szpachlowanym. W pierwszym przypadku metal reaguje przewidywalnie na siłę wypychającą, poddając się stopniowemu profilowaniu. W drugiej sytuacji pojawia się ryzyko pęknięć materiału lub powrotu deformacji do stanu po kolizji. Ostateczny wynik zależy więc nie tylko od rozległości samej szkody, ale przede wszystkim od właściwości mechanicznych stopu oraz historii serwisowej pojazdu. Brak świadomości tych różnic często kończy się uszkodzeniem bazy kolorystycznej i koniecznością klasycznego malowania całego panelu.
Wpływ właściwości stopu i wcześniejszych napraw na zachowanie blachy
Stal charakteryzuje się wyższą elastycznością oraz mniejszą podatnością na trwałe odkształcenia w porównaniu do komponentów aluminiowych. Cechy te ułatwiają kontrolowane przywracanie pierwotnej formy profilu, ponieważ stop węglowy lepiej znosi naprzemienne obciążenia w trakcie punktowego nacisku narzędzi. Powrót do ułożenia fabrycznego następuje w sposób stosunkowo przewidywalny. Elementy aluminiowe zachowują się podczas obróbki zupełnie inaczej. Zgodnie z parametrami wytrzymałościowymi aluminium nie jest sztywniejsze od stali, ale wykazuje mniejszą sprężystość i szybciej ulega miejscowemu utwardzeniu pod wpływem uderzenia fizycznego. Zjawisko to sprawia, że stop staje się kruchy wokół krawędzi uszkodzenia. Osiągnięcie gładkości powierzchni wymaga od operatora dużej precyzji oraz wykonywania drobnych, gęsto rozmieszczonych ruchów, chroniących strukturę metalu przed pękaniem.
Wcześniejsza historia serwisowa analizowanego elementu stanowi dla blacharza kolejne wyzwanie diagnostyczne. Obecność starych powłok szpachlowych lub niefabrycznego lakierowania mocno zaburza odczyt naturalnych naprężeń w karoserii. Warstwa syntetycznego wypełniacza często pęka podczas manipulacji blachą, co zazwyczaj utrudnia zastosowanie technik bezinwazyjnych i znacząco zwiększa ryzyko uszkodzenia nałożonej powłoki. Siła docisku potrzebna do wyciągnięcia metalu rozwarstwia połączenie między kitem a bazą. Prace na panelu powtórnie lakierowanym, ale całkowicie pozbawionym szpachli, bywają wykonalne przy zachowaniu odpowiedniej przyczepności poszczególnych warstw. Wymagają one jednak użycia promienników podczerwieni i stałej kontroli temperatury, powstrzymującej odpryski wierzchniego lakieru bezbarwnego.
Diagnostyka optyczna i usuwanie uszkodzeń z różnych powłok
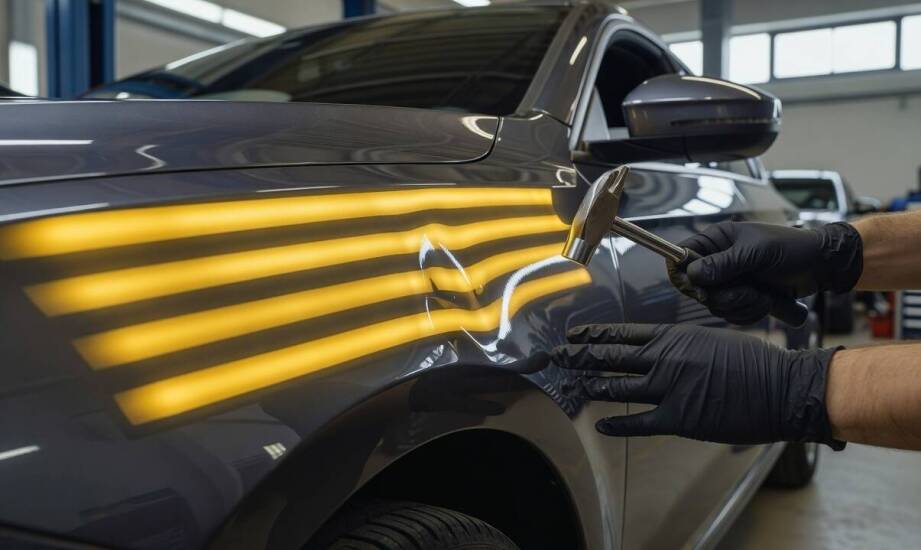
Bezinwazyjna naprawa wgnieceń rozpoczyna się od precyzyjnego zbadania uszkodzenia przy użyciu lampy cieniowej wyposażonej w matrycę świetlną. Urządzenie to rzuca na lakier równoległe pasy, a specjalista uważnie analizuje wszelkie zniekształcenia odbitych geometrii. Linie rozchodzące się na zewnątrz precyzyjnie wskazują dno wgłębienia, natomiast pasy zbiegające się do środka oznaczają punkt wypukły, powstały w wyniku kompresji metalu lub wyparcia materiału przez siłę uderzenia. Wyraźne załamania ciągłości linii na krawędziach informują o strefach najwyższego napięcia mechanicznego. Umiejętność czytania tych optycznych sygnałów pozwala poprawnie określić wektory sił oraz zaplanować optymalną trajektorię wypychania karoserii milimetr po milimetrze.
Proces wyciągania defektów na stali polega na miarowym i rytmicznym wypychaniu uszkodzenia od wewnętrznej strony karoserii przy użyciu odpowiednio wyprofilowanych lanc. Do obróbki zewnętrznej powierzchni wykorzystuje się zazwyczaj klejowe adaptery, które chwytają lakier i pozwalają na uniesienie środka zapadliska. Dzięki wysokiej elastyczności stali struktura płynnie wraca do swojej naturalnej geometrii. Praca na powłokach aluminiowych przebiega zauważalnie wolniej i wymusza zastosowanie lżejszego, ale dużo częstszego uderzania punktowego. Materiał ten słabo poddaje się rozciąganiu, dlatego operator po każdym ruchu monitoruje zmiany w odbiciu światła, omijając granicę plastyczności. Niezależnie od obrabianego stopu karoseryjnego, prawidłowe prowadzenie narzędzi chroni przed przerwaniem fabrycznej warstwy antykorozyjnej samochodu.
Ostateczna skuteczność likwidacji szkód zależy od prawidłowego rozpoznania materiału konstrukcyjnego i jego wcześniejszych przejść lakierniczych. Doświadczony technik warsztatowy identyfikuje parametry stopu i grubość powłok jeszcze w fazie początkowej inspekcji, dobierając zestawy narzędzi minimalizujące powstawanie mikropęknięć. Zrozumienie fizycznych różnic pomiędzy elastyczną stalą a utwardzającym się aluminium oraz wczesne wykrycie zaszpachlowanych ubytków stanowią fundament pracy z naruszoną karoserią.
Sieć warsztatów blacharsko-lakierniczych S PLUS z centralą zlokalizowaną we Wrześni zajmuje się wyciąganiem odkształceń na elementach stalowych oraz aluminiowych. Punkty usługowe marki obsługują pojazdy klientów indywidualnych i duże floty samochodowe za pośrednictwem siedemdziesięciu dwóch placówek partnerskich na terenie całej Polski.
Kategorie artykułów
Polecane artykuły
Piwnica, garaż czy wiata — gdzie trzymać workowany groszek w wilgotnym Szczecinie
Jak skład odpadu po remoncie decyduje o klasyfikacji, transporcie i odzysku

Jakie materiały są najlepsze do produkcji breloków do kluczyków?